
Sécheur frigorifique vs sécheur adsorption : quand passer à l'adsorption ?
Le sécheur frigorifique couvre la plupart des applications industrielles, avec +3 °C de point de rosée. L'adsorption descend à −40 ou −70 °C mais consomme de l'air comprimé. Quand basculer ?
La différence en un schéma mental
Un sécheur frigorifique refroidit l'air comprimé jusqu'à +3 °C dans un échangeur à plaques, ce qui condense la majorité de la vapeur d'eau qui est évacuée par un purgeur électronique. C'est simple, compact, peu énergivore - mais le point de rosée plafonne à +3 °C, ce qui suffit à la plupart des process industriels, mais pas aux process exigeants.
Un sécheur par adsorption fait passer l'air à travers un adsorbant (alumine activée ou tamis moléculaire). Deux tours fonctionnent en alternance : pendant qu'une adsorbe, l'autre se régénère avec une part de l'air sec, 6 % au plus sur les modèles sans chaleur du catalogue, ou avec l'aide d'une résistance électrique, qui ramène cette purge à 3 % au plus. Résultat : point de rosée jusqu'à −70 °C.
Quand le frigorifique suffit
| Point de rosée délivré | +3 °C ± 1 stable |
|---|---|
| Classe ISO 8573-1 humidité | Classe 4 (par défaut) |
| Consommation d'air comprimé | Aucune |
| Perte de charge typique | 0,2 à 0,4 bar |
| Applications courantes | Mécanique, plasturgie, atelier, peinture |
Quand passer à l'adsorption
- Réseau d'air extérieur exposé au gel : point de rosée à −10 / −20 °C minimum
- Pharma, agroalim contact produit : classe 2 (point de rosée −40 °C) ou 1 (−70 °C)
- Électronique, semi-conducteur, salle blanche : classe 1 ou 0 (−70 °C)
- Process à très basse température (cryogénie, chambre froide industrielle)
- Transport pneumatique de poudres hygroscopiques (ciment, lait en poudre)
Le coût caché de l'adsorption : la purge
L'adsorption sans chaleur se régénère avec une part de l'air qu'elle vient de sécher : 6 % au plus sur les modèles du catalogue. Sur un compresseur de 100 m³/h, ce sont jusqu'à 6 m³/h qui n'arrivent pas au réseau, et l'énergie de compression dépensée pour eux.
La version à apport de chaleur utilise une résistance électrique pendant la régénération pour ramener la purge à 3 % au plus au catalogue. Elle consomme donc de l'électricité là où la version sans apport n'en consomme pas : au catalogue, les sécheurs à adsorption avec chauffage portent une puissance de 0,8 à 8 kW, les modèles sans chauffage n'en portent aucune. L'arbitrage se joue entre cette consommation électrique et l'air comprimé économisé sur la purge, et il bascule d'autant plus vite que la machine tourne d'heures par an.
La purge se chiffre avant de choisir : multipliez le débit traité par le taux de purge, par la puissance spécifique de votre compresseur, puis par vos heures de marche annuelles. Vous obtenez les kilowattheures que la régénération consomme chaque année, à comparer à la consommation électrique d'un modèle à apport de chaleur.
Modèles recommandés pour ce sujet
Sélectionnés par notre équipe technique
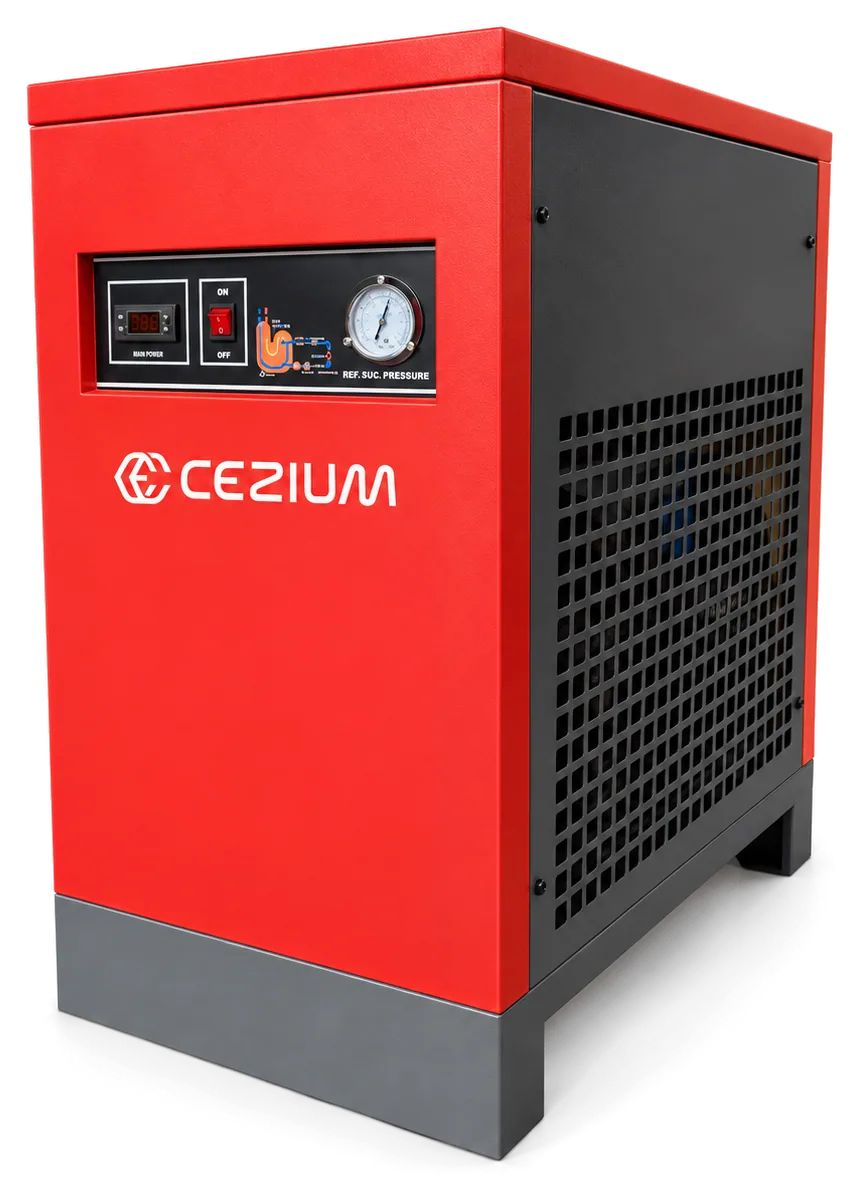
Sécheur frigorifique normal (air) 1.5 Nm³/min
1,50 m³/min · 6-10 bar
Voir la fiche →Sécheur frigorifique normal (air) 2.6 Nm³/min
2,60 m³/min · 6-10 bar
Voir la fiche →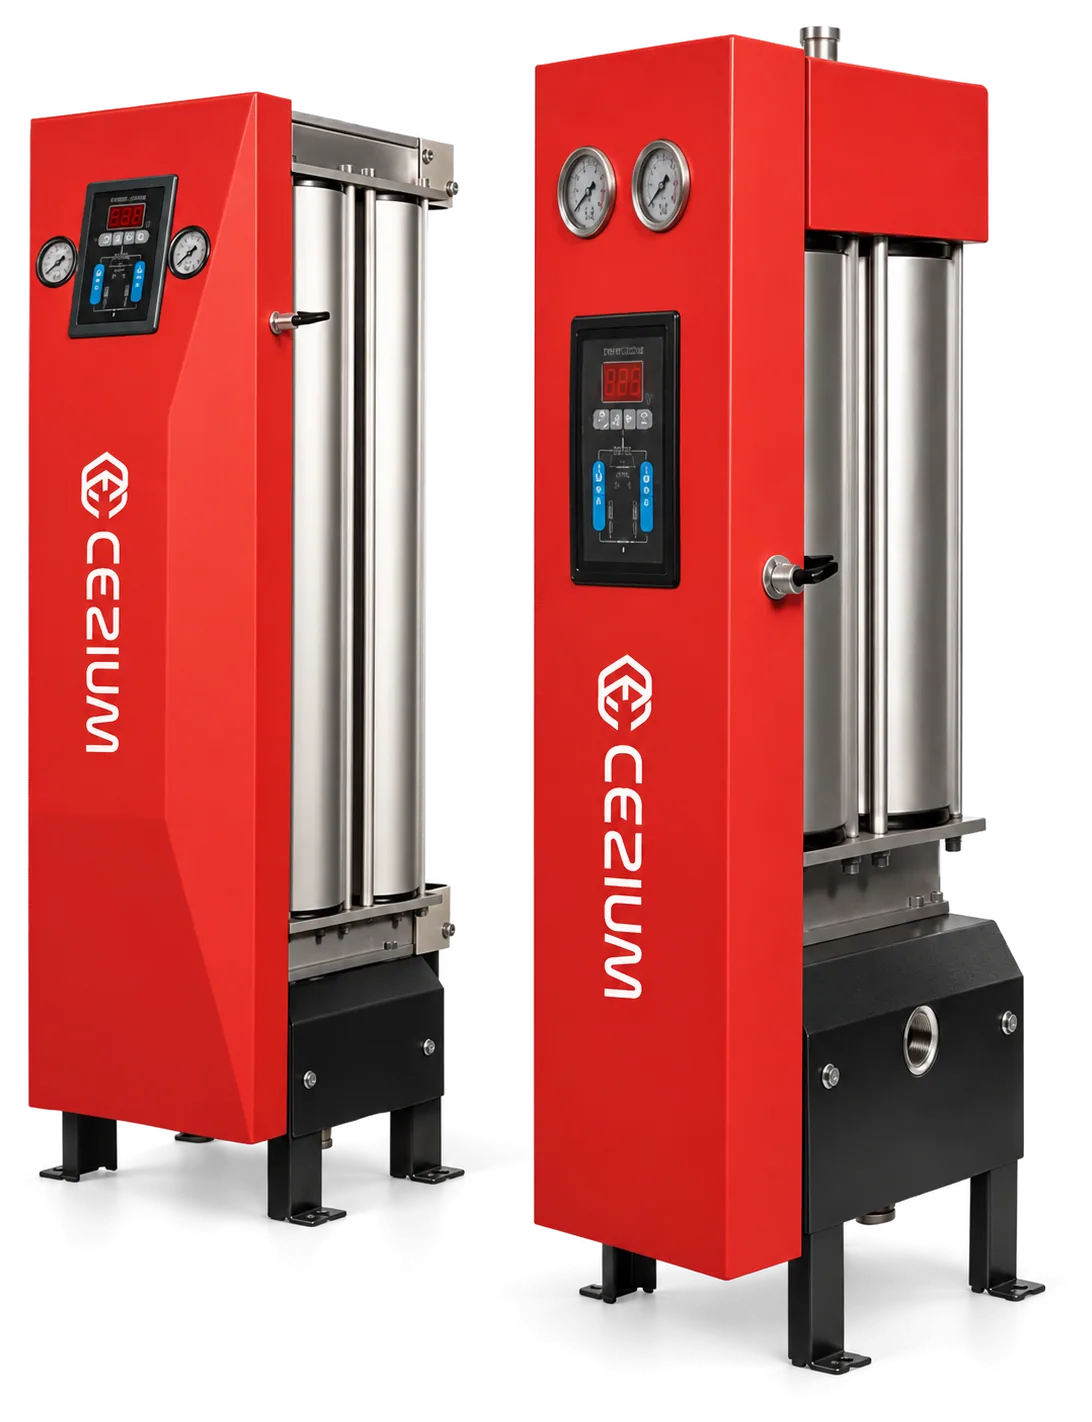
Sécheur adsorption compact (point d'usage) 1.56 m³/min
1,56 m³/min · 4.5-10 bar
Voir la fiche →Sécheur adsorption compact (point d'usage) 2.46 m³/min
2,46 m³/min · 4.5-10 bar
Voir la fiche →Comparez les modèles côte à côte
Performance, encombrement, énergie et TCO 5 ans. Jusqu'à 3 modèles en simultané, lien partageable.
Compresseur à vis lubrifié ou oil-free : la classe 0 qualifie l'air, pas la machine
La plupart des comparatifs opposent deux machines. La norme, elle, juge l'air au point d'utilisation. Un vis lubrifié suivi d'une chaîne de traitement peut livrer un air exempt d'huile au point d'utilisation, pour un coût d'achat nettement inférieur ; la classe 0, elle, reste celle d'une machine sans huile. Voici dans quel ordre CEZIUM retient chaque technologie.
NormeISO 8573-1 : guide complet des classes de qualité d'air comprimé
La norme ISO 8573-1 classe la qualité de l'air comprimé sur trois critères, particules, eau et huile, chacun avec sa propre échelle à partir de la classe 0. Quelle classe pour quelle application ? Tableau complet et exemples.